蒸気ジャケットで覆われた移送ラインは、周囲温度から 160℃ まで 1 日に 4 回循環します。グランドボルトは試運転時に仕様に従って締め付けられていましたが、最初の週の終わりまでにパッキンがにじみ出ています。何も外れていません。ガスケットやパッキンが熱で緩んで接合部が数百分の数ミリ短くなっただけで、平座金ではその動きに追従できません。ベルヴィルスプリング缶。
短いストロークと高い力の組み合わせが、ほとんどのメンテナンス ファイルの記録よりもはるかに頻繁に、バルブ ボンネット、フランジ ボルト、シート アセンブリ、リリーフ トリムに円錐形ディスク ワッシャーが使用される理由です。これらを正しく行うには、いくつかの次元と 2 つの積み重ねの決定が必要であり、現場での失敗のほとんどは、そのうちの 1 つがスキップされたことに遡ります。
ベルヴィルの泉の正体
皿ばねは、浅い円錐台として形成された座金形の圧縮ばねです。軸方向に荷重がかかると、コーンは平らになります。ディスクあたりのたわみは通常 1 ミリメートル未満ですが、コーンが受ける力は、ディスクが占める高さの割に大きくなります。ほとんどの工業規格は DIN 2093 に従っており、寸法シリーズ、厚さの公差グループ、および材料の状態が定められています。
パーツは、外径、内径、材料の厚さ t、および円錐の高さ h の 4 つの値で表されます。荷重曲線の形状や疲労挙動を含む他のすべては、それらに基づきます。
定義: 皿ばねは、皿ばねまたは皿ワッシャーとも呼ばれ、円錐台を平らにすることで弾性エネルギーを蓄えます。コーンの高さを材料の厚さで割った h/t の比率は、荷重とたわみの挙動をほぼ単独で設定します。
| 特徴 | 皿バネ | 圧縮コイルばね | 平座金 |
| ショートスタックを強制する | 多くの場合、ディスクあたりキロニュートンが高くなります | 中程度、自由長が必要 | なし |
| 要素ごとの移動量 | 小型、通常 0.2 ~ 1.0 mm | 大きい、数十ミリ | ゼロ |
| 典型的な故障モード | 疲労亀裂、緩和後の荷重損失 | 座屈、永久ひずみ | 緩み、かじり |
| 代表的なバルブデューティ | グランドライブローディング、シート通電、ボルトジョイント | 安全弁設定圧力、アクチュエータ戻り | ボルト頭の下での荷重分散 |
h/t 比を選択する前に荷重 - たわみ曲線を読む
h/t 比は荷重 - たわみ曲線の形状を決定し、したがってスプリングが果たせる仕事を決定します。
h/t が 0.4 付近では、曲線は直線に近くなります。たわみが 2 倍になると、力もほぼ 2 倍になります。これにより、サイズの計算が簡単になり、作動距離が小さく事前にわかっているボルト締結に適しています。
h/t が 0.75 付近では、曲線は移動の途中で平坦になります。幅が数十分の一ミリメートルのたわみ幅全体にわたって力はほとんど変化しません。これはまさにライブロードされたグランドが望むことです。つまり、パッキンが弛緩し、ディスクがわずかにアンロードされ、パッキンにかかる応力は潰れることなくシール窓の内側に留まります。
およそ 1.3 を超えると、カーブは反転し、ディスクは負の剛性に入ります。この動作は現実であり、オーバーセンター機構では便利ですが、ボルトの下では危険です。ディスクがスナップスルーすると、1 回の熱変位で反転してプリロードが失われる可能性があります。目に見える理由もなくスタックがパンクしたとメンテナンス チームが報告した場合は、トルク手順のせいにする前に h/t を確認してください。
スタッキング: 直列構成と並列構成により荷重と移動量がどのように変化するか
平行に積み重ねると力が増大し、直列に積み重ねると移動量が増大します。高さを犠牲にせずに両方の効果を同時に発揮できる積み重ねはありません。
同じ方向に入れ子になった n 枚のディスクは、1 つのより硬い要素として動作します。移動量は同じまま、力は 1 枚のディスクの n 倍になります。表と裏を交互に並べると、同じ n 枚のディスクが n 倍の距離を移動しますが、伝わる力はディスク 1 枚分だけです。たとえば、直列に配置された 2 つの並列セットなど、グループを結合すると、ポケットが高くなり、摩擦面の摩擦が増加しますが、両方の値が増加します。
並列スタック
- 力にディスクの数を乗じたもの
- ディスク1枚分のトラベル量
- 浅いポケットでの高いプリロードに便利
- 番手に応じてフリクションが急激に上昇
シリーズスタック
- トラベルにディスクの数を掛けた値
- ディスク1枚に等しい力
- 温熱運動やリラクゼーションに役立ちます
- レートが柔らかくなり、設置高さが長くなります
摩擦は静かな変数です。各ディスク間の境界面は、ロードストロークとアンロードストロークの間で公称力の約 2 ~ 5% を失うため、10 枚のディスクスタックでは顕著なヒステリシスが示され、ドライスタックではカタログ曲線を大幅に下回って測定される可能性があります。潤滑されたスタックはその飛散を抑制しますが、スプリングが濡れた境界の内側に位置する場合、潤滑剤はプロセス流体と適合する必要があります。
皿ワッシャーがバルブや配管ハードウェアで実際に機能する場所
バルブと配管のアセンブリでは、皿ばねは 3 か所に使用されます。熱サイクルを行うボルト接合部、一定の応力を保持する必要があるパッキン グランド、軽く継続的に押す必要があるシート コンポーネントです。
- グランドとボンネットのライブローディング。各グランドナットの下の短いスタックにより、バルブが加熱および冷却されるときに狭いバンド内にパッキン応力が保たれます。通常、直列の 2 ~ 4 枚のディスクが蒸気バルブの移動量をカバーします。
- フランジボルト接合。炭素鋼パイプとステンレス スタッドの間の熱膨張の不一致は古典的な緩みメカニズムであり、ディスク スタックが長いスタッドを必要とせずに補償します。
- シートの通電。ボール バルブおよびバタフライ バルブでは、軽いディスク スプリングまたはウェーブ スプリングが低い差圧でシートをクロージャに押し付け、その後プロセス圧力がシール負荷を引き継ぎます。
- アクチュエーターとベアリングのプリロード。 1/4 回転ギアボックスと電動アクチュエーターは、小さなスタックを使用してドライブ トレインから軸方向の遊びを取り除きます。
- リリーフトリムおよびパイロットステージ。設定圧力の安定性はバネ定数が一定に保たれるかどうかに依存し、一部のパイロット設計では、らせん状バネでは高すぎるディスク スタックが使用されます。
高温のボールバルブで最も頻繁に現れる故障パターンは、冷気を密閉し熱を漏らすシートです。シートインサートが成長すると、その下のスプリングがその動きを吸収する必要があり、サイズが小さかったり緩んだスプリングは、プロセスが温度に達すると正確に接触圧力を失います。その役割のために構築されたバルブは、汎用部品に任せるのではなく、シートスプリングの材質と利用可能な移動量を指定する必要があります。
 VATTEN 空気式高温ボールバルブ 拡張ブラケットと熱放散を備えた高温空気圧ボールバルブ。シートスプリングの材質と移動量が熱の動きに適合する必要がある場合に関連します。 製品を見る→
同じ理由が、研磨作業における金属シート付きボールバルブにも当てはまります。この場合、シートスプリングは熱の動きと粒子の侵入に同時に耐える必要があります。私たち自身のメモ 極端な動作条件における金属シート付きボールバルブ ロード パスをさらに詳しく説明します。
リリーフ側では、スプリングが校正要素です。ばね式安全弁は、ばね定数が安定している限りのみ設定圧力を保持するため、ばねハウジング、そのガイド、および補助ディスク要素はシートやディスクと同様の検査を受ける必要があります。
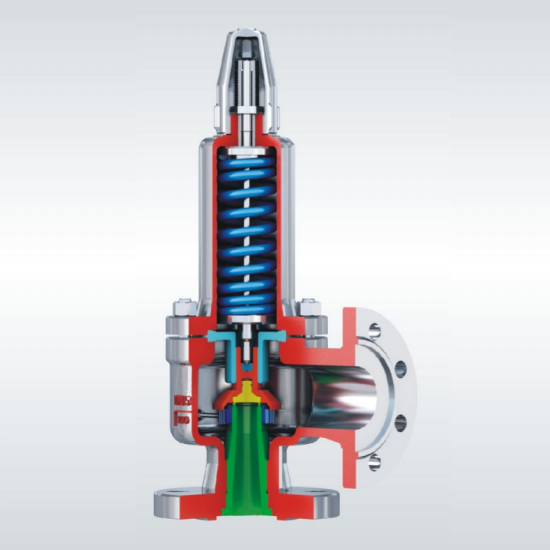 スプリングフルリフトクローズ安全弁 過圧保護用のスプリング式安全弁。A42Y-C および A42Y-P/R の使用限界と選択用の PN/DN 寸法表が付いています。 製品を見る→
現場作業からの実際的なルール: 接合部が低温と高温の間で 0.1 mm 以上動く場合、または最初の 1 週間でボルトが 5% 以上緩む場合、平座金は間違った部品であり、通常はスタッドを再設計することなく短いディスク スタックで修正されます。
耐用年数を決定する材質、仕上げ、公差の詳細
材料のグレード、エッジの状態、プリセット処理によって、ディスクが 100 万回のサイクルに耐えられるか、1 万回のサイクルで亀裂が入るかが決まります。これらはカタログの定格荷重よりも重要です。
| 材質 | 温度ガイダンス | 耐食性 | 一般的な使用方法 |
| 50CrV4 または 51CrV4 ばね鋼 | ディレーティングありで約250℃まで | 低い、メッキが必要 | 一般産業用ボルト締めおよびグランド |
| 301ステンレス | 約200℃まで | 中等度 | 水、食品、軽化学薬品の義務 |
| 17-7PH析出硬化型ステンレス | 約350℃まで | 良い | 高い疲労サイクル、よりクリーンなサービス |
| インコネル X-750 | 約600℃まで | 高 | 蒸気、排気、ホットバルブのトリム |
残りのリスクのほとんどは、次の 4 つのプロセスの詳細にあります。
- エッジの丸み付け。疲労亀裂が通常始まる鋭い角を取り除きます。
- ショットピーニングは、表面を圧縮し、サイクリングパーツの疲労寿命を著しく延ばします。
- ソリッド高さにプリセットすると、部品の出荷前に残留応力が除去され、コーンの高さが安定します。
- 表面処理は、リン酸塩処理、亜鉛フレーク、PTFE のいずれであっても、腐食だけでなく摩擦制御のために選択されます。
サイクリングサービスではプリセットはオプションではありません。一度固体の高さまで圧縮されたディスクは、圧縮されていないディスクよりもコーンの高さをはるかによく保持します。通常、このステップをスキップすると、疲労亀裂が目に見えるずっと前に、最初の 100 サイクル以内に数パーセントの荷重損失が現れます。
実用的な選択シーケンス
最寄りのカタログ ページからではなく、ジョイントが維持する必要がある荷重から作業します。
- 負荷帯域を定義します。 ジョイントが密閉するために必要な最小応力とハードウェアが耐えられる最大応力を述べ、そのウィンドウの中央に合わせてサイズを指定します。
- 動きを計測します。 熱膨張、ガスケットの緩和、クリープが加わると、スプリングが吸収しなければならない移動量が増加します。数値が 0.2 mm 未満であれば、通常は 1 枚のディスクで十分です。
- ディスクとレシオを選択します。 予測可能な速度を得るには 0.4 付近の h/t を選択します。剛性よりも移動全体にわたる一定の力が重要な場合は 0.75 付近を選択します。
- スタックを決めます。 トラベル用にはシリーズ、力用にはパラレル、およびポケットの高さが許す場合のみグループを組み合わせます。
- ストレスや環境をチェックしてみましょう。 計算された応力が動作温度での材料の疲労限界を下回っていること、およびめっきまたは潤滑剤がプロセス流体に耐えることを確認します。
よくある質問
皿ばねと皿ばねは同じものですか?
はい。皿ばね、皿ばね、皿ばねはすべて同じ円錐台部分を指し、ドイツの規格 DIN 2093 ではテラーフェダーという用語が使用されています。名前は地域やサプライヤーのカタログによって異なりますが、寸法と負荷の動作は同じ規則に従います。
スタッキングすると荷重と移動の両方を同時に高めることができますか?
単純なスタック内の同じディスクではありません。平行グループは力を倍増させ、直列グループは移動量を倍増させるため、両方を高めるには、グループを組み合わせて、より高いポケットが必要になります。たとえば、2 つの平行ペアを直列に配置すると、単一のディスクと比較して両方の値が 2 倍になり、設置高さの 4 倍になります。
スタック内の通常の摩擦はどれくらいですか?
ドライスタック上の界面あたりの公称力のおよそ 2 ~ 5%。これは、荷重曲線と除荷曲線の差として現れます。潤滑によって分散は減少し、使用中に発見されるのではなく計算で考慮されると、ほとんどのボルト接合ではその影響は十分小さいものになります。
皿バネは取り付け後に締め直す必要がありますか?
平ワッシャーよりも頻繁ではありませんが、最初の熱サイクルでも物が動きます。システムが動作温度に達した後にボルトの荷重を 1 回確認し、最初の 1 週間後に再度ボルトの荷重を確認します。プリセットされた正しいサイズのスタックは、通常、それ以降は数パーセント以内に保持されます。